磁性端拾器利用磁力抓取适合的导磁钢件,不依赖真空吸盘形成密封。对于孔洞密集、翻边较多或吸盘位置受限的钢制冲压件,它是一种值得比较的抓取方案。但材料、板厚、有效接触面积和搬运动作,都会影响实际使用效果。
选择磁性端拾器,应先判断工件是否适合磁性吸附,再验证抓取、搬运与释放全过程。它并不适用于所有金属工件,也不能直接替代所有真空吸附式端拾器。
哪些工件适合考虑磁性端拾器?
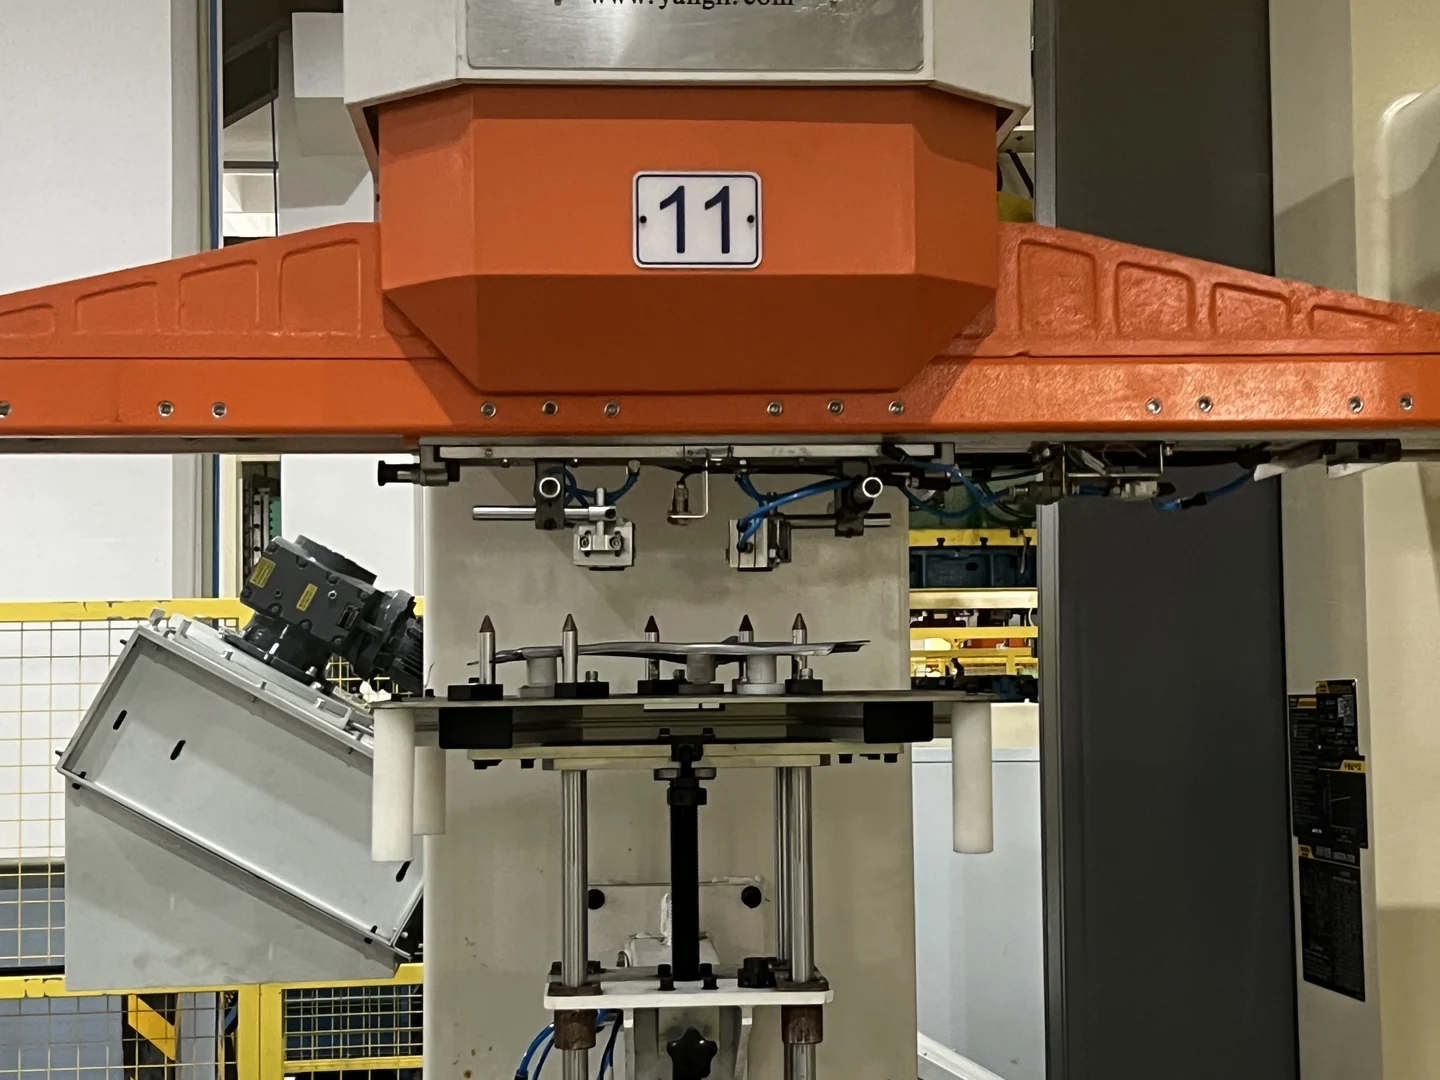
在钢件上下料和冲压工序间搬运中,如果完整平面被孔洞、翻边或其他结构分割,真空吸盘可能难以找到合适的密封位置。对于能够被磁力有效吸住的导磁钢件,可以围绕剩余钢材区域评估磁性吸附点。
孔洞多,不等于可以跨孔任意吸附。吸附位置仍需有足够的钢材与有效接触面积,并兼顾工件重心、受力及周边空间。局部可吸附,也不等于整件搬运稳定。
铝板不适用于这种磁性抓取方式;部分不锈钢的磁性较弱,也不能仅凭“钢材”名称判断适用性。选型应确认具体材质及实际吸附表现。
磁性端拾器如何抓取和释放工件?
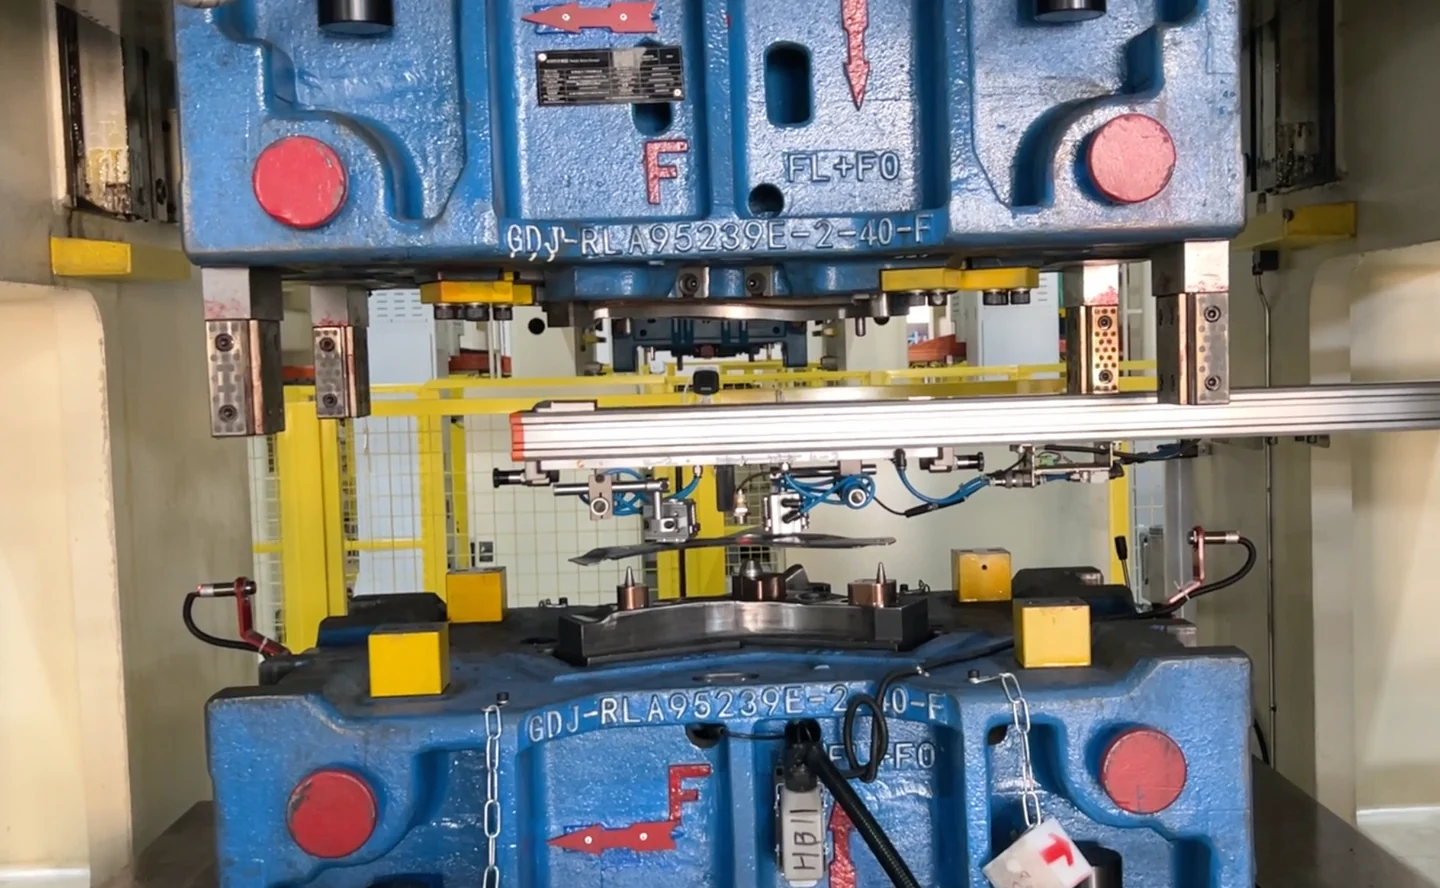
磁性端拾器在端部结构上布置磁性吸附元件,通过磁力建立抓取,再由相应机构控制释放。与依靠吸盘密封和压力差的真空吸附不同,磁性抓取不需要建立真空密封。
不同磁性元件的控制方式并不相同。有的利用压缩空气推动内部磁体移动,改变工作面的吸附状态;有的通过电控制磁场或磁路。因此,不能把所有产品都理解为“通电吸住、断电松开”。
典型动作包括靠近工件、建立吸附、确认抓取状态、搬运到位和控制释放。具体元件能否可靠抓取、保持和放开,需要与工件及动作条件一起验证。
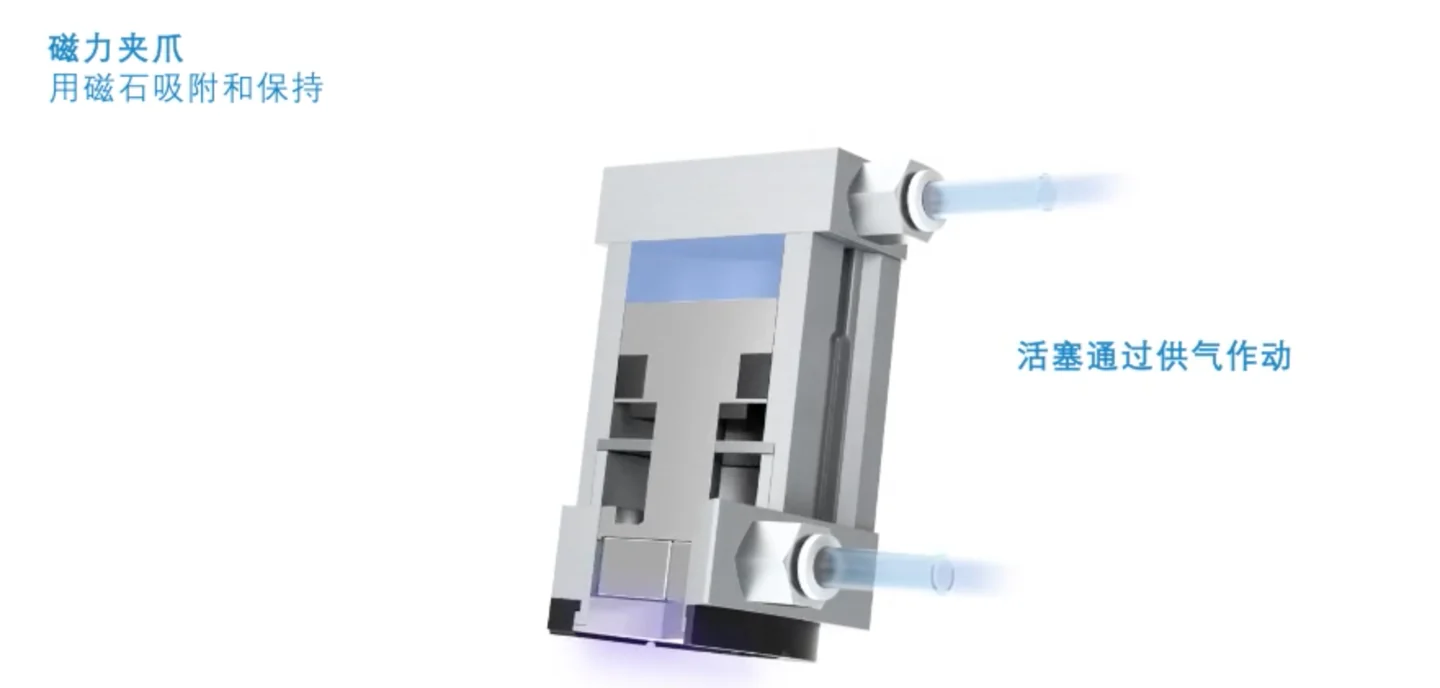
磁性抓取的优势与使用限制
减少对真空密封位置的依赖
对部分多孔钢件,磁性抓取的价值在于不必为每个抓取点寻找可密封的吸盘落点,可以结合剩余钢材位置和工件受力安排吸附元件。对应抓取点也不再依赖吸盘密封,因而减少了这部分漏气问题的影响。
仍需检查吸附面与工件表面
磁性元件仍有维护要求,应检查吸附面是否清洁、有无铁屑附着,以及释放动作是否顺畅。磁性抓取需要接触工件,对外观要求较高的零件,应确认接触痕迹与表面保护措施,不能直接承诺“不会划伤”。
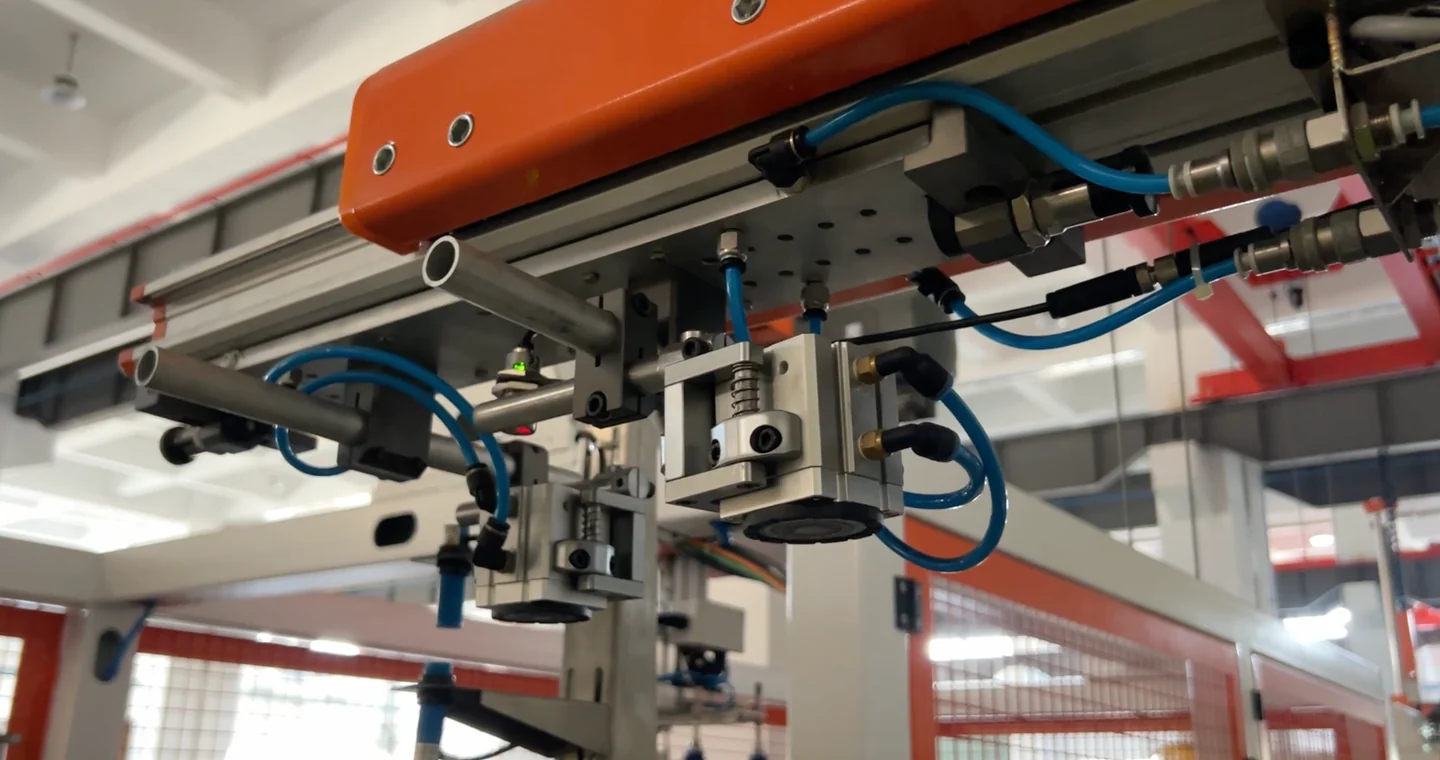
选型前必须核对的五项条件
- 材质与板厚:确认工件是否具有足够的导磁能力。板料过薄时,实际吸附效果可能受到影响,应结合具体元件和工件验证。
- 接触面积与间隙:检查吸附点是否有足够钢材。涂层、氧化皮或贴合不充分形成的间隙,可能影响吸附效果。
- 动态搬运:静止时吸住仅是起点,还要验证机器人加速、转向和停止时的受力变化。表面有油时,应关注滑动风险。
- 带料与释放:逐张取料时,检查是否会带起相邻板料;放件时,确认能否可靠释放,是否存在残余吸附影响。
- 异常状态保持:断电、断气后的工件保持能力取决于具体结构,应核对所选型号,不能将某一种产品的特性推广到全部磁性端拾器。
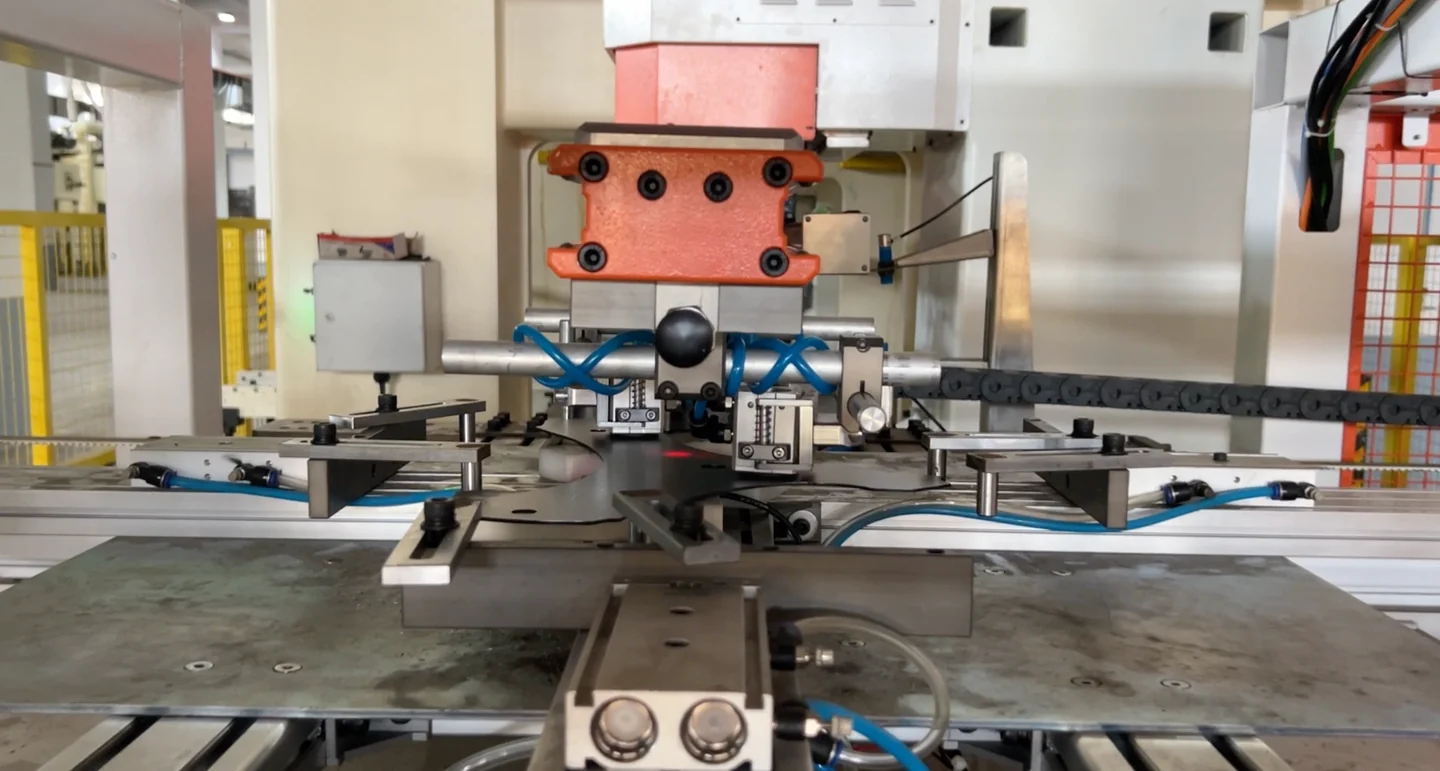
磁性端拾器与真空吸附式端拾器如何选择?
先看材料,再看抓取位置,最后验证搬运动作。两种方式各有适用条件,不能只依据孔洞数量作决定。
- 钢件与铝件都需要搬运:真空吸附式端拾器的材料适用范围通常更宽,应继续评估吸盘能否有效贴合与密封。
- 导磁钢件孔洞密集、吸盘布局受限:可以比较磁性抓取方案,重点确认剩余钢材区域、接触面积与搬运稳定性。
- 工件平整且现有真空方案运行正常:无需仅为改变抓取方式而更换端拾器。
真空方案的检查重点是吸盘贴合、密封和真空保持;磁性方案的检查重点是材料适用性、接触状态、受力与可靠释放。最终应把这些条件落实到实际工件和生产动作上。
评估端拾器方案,需要准备哪些信息?
建议提供工件照片,并标注材质、厚度、重量及当前抓取位置;同时说明现有问题,例如吸盘无法贴合、搬运时滑动,或换型后需要反复调整。涉及未公开图纸和项目资料,可通过商务沟通单独提供。
摩文专注汽车冲压自动化,提供端拾器、七轴系统及相关自动化设备的设计制造、安装调试与冲压线体升级改造服务。
进一步了解冲压线端拾器产品,或阅读机器人冲压线工作流程。如需讨论具体工件的抓取方式,可联系摩文。